Films de palettisation
Trois familles de film, trois usages
Film pré-étiré, film étirable machine, film manuel : trois familles, des épaisseurs et des procédés différents. Ce qui les distingue n’est pas une question de préférence, mais de ce que vous filmez et de l’installation dont vous disposez.
Le film pré-étiré
L’étirage est réalisé en usine, dans des conditions maîtrisées, et non sur votre ligne. Le film arrive prêt à poser : l’opérateur ou la machine n’a presque plus d’effort à fournir. De 5,5 à 10 microns, par pas d’un demi-micron – ce qui permet d’ajuster l’épaisseur au plus près de votre charge plutôt que de choisir dans une grille figée.
Le film étirable machine
Étiré par la banderoleuse au moment de la pose, de 12 à 30 microns selon la charge, la cadence et le matériel. C’est la solution de référence sur un parc existant et bien réglé.
Le film manuel
Pour les petits volumes, les reprises et les postes non mécanisés.
Pré-étiré ou étirable : cela dépend de votre installation
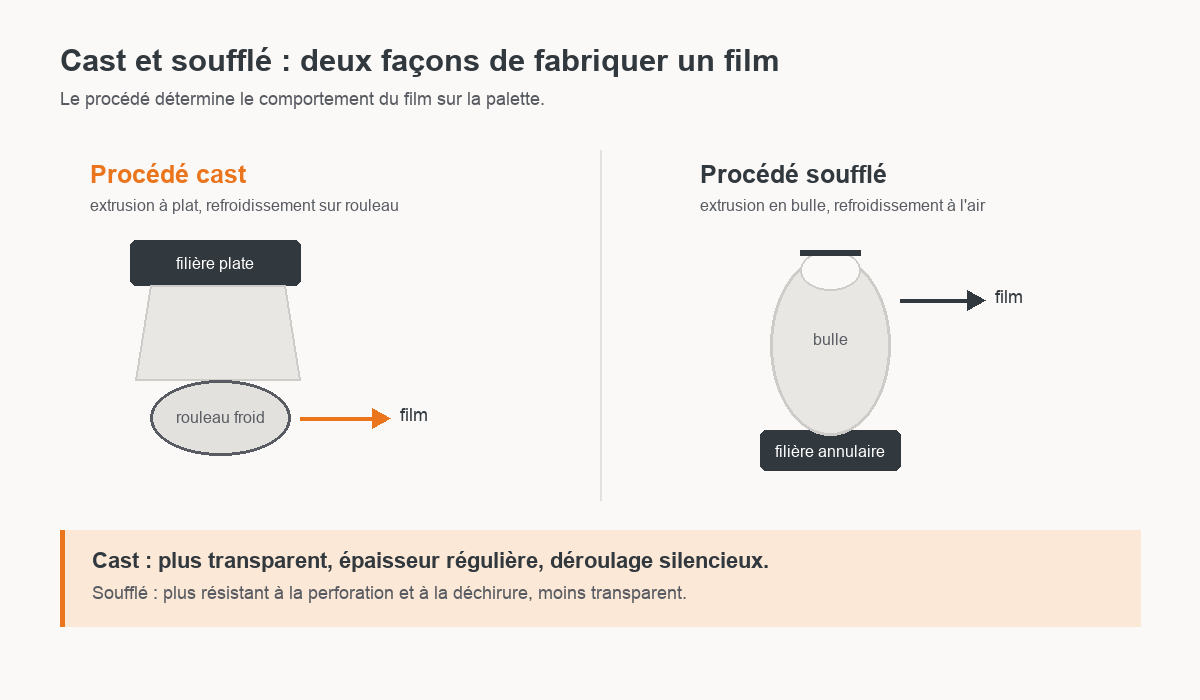
Un film de palettisation n’a d’intérêt que s’il est étiré : c’est l’étirage qui lui donne sa force de rétention et qui détermine la matière réellement déposée sur la palette. Selon les cas, cet étirage se fait sur votre ligne, par la banderoleuse, ou en amont, en usine.
Quand l’installation étire le film dans de bonnes conditions, le film étirable classique donne d’excellents résultats. Quand ce n’est pas le cas, le film pré-étiré apporte en usine ce que la ligne ne produit pas.
Les deux familles ont donc chacune leur domaine, et l’écart entre elles ne se devine pas : il se mesure, sur votre ligne et avec vos charges.
Les gammes de film étirable machine : une question d’étirabilité
Un film étirable est étiré par la banderoleuse au moment de la pose. Sa capacité d’étirement – le pourcentage d’allongement qu’il accepte sans rompre – détermine la quantité de matière réellement nécessaire pour tenir une palette.
Nous proposons trois niveaux :
150 % – La gamme standard. Elle convient aux installations anciennes, aux machines peu réglées et aux charges simples. C’est aussi ce que l’on trouve par défaut sur beaucoup de sites, souvent sans que le choix ait été fait.
250% – Le niveau intermédiaire. Il exploite les banderoleuses équipées d’un pré-étirage motorisé correctement réglé, et permet de réduire l’épaisseur à tenue de charge égale.
300% – La gamme haute performance, pour les machines récentes capables d’étirer réellement à ce niveau.
Le pré-étirage
Le point important n’est pas de choisir le chiffre le plus élevé. Un film à 300 % monté sur une machine qui n’étire qu’à 150 % ne donnera jamais ce qu’il promet : vous payez une performance que votre installation n’exploite pas. À l’inverse, une machine performante alimentée en film standard consomme plus de matière que nécessaire.
L’écart entre ce qu’une machine est censée étirer et ce qu’elle étire réellement se constate sur la ligne. C’est l’une des premières choses que nous mesurons.
Ce que veulent dire ces pourcentages. Le taux désigne l’allongement ajouté : un mètre de film sur la bobine donne 2,5 mètres posés à 150 %, 3,5 mètres à 250 % et 4 mètres à 300 %. C’est la convention des constructeurs de banderoleuses et de la littérature scientifique.
Attention aux comparaisons. Certains fournisseurs emploient l’autre convention, où « 300 % » désigne trois mètres et non quatre. L’écart est d’un tiers sur la longueur réellement posée. Avant de comparer deux offres sur leur étiquette, mieux vaut vérifier ce que chacune recouvre – et mesurer l’étirage réellement obtenu sur votre ligne.
Choisir une épaisseur, c’est arbitrer
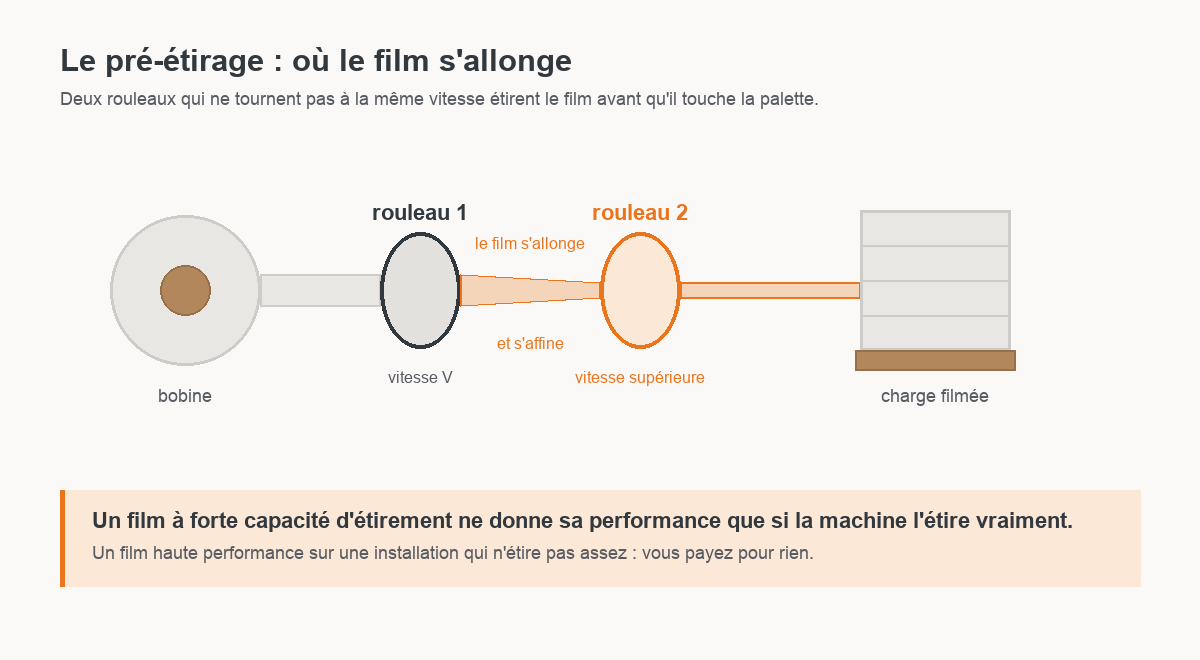
Les films étirables machine vont de 12 à 30 microns, les films pré-étirés de 5,5 à 10 microns. Sur le pré-étiré, nous produisons par tranches d’un demi-micron.
Ce détail a une conséquence directe sur votre consommation. Une gamme qui progresse par paliers d’un micron ou plus vous oblige à prendre l’épaisseur au-dessus dès que la charge l’exige : vous payez de la matière que votre palette n’utilise pas. Un demi-micron d’écart, appliqué à des dizaines de milliers de palettes par an, se voit sur la facture.
L’épaisseur juste n’est ni la plus fine ni la plus épaisse : c’est celle qui tient la charge avec le moins de matière. Elle se détermine par l’essai, pas sur un catalogue.
Plus fin ne veut pas dire moins performant. Des mesures publiées en 2025 montrent qu’un film de 17 microns étiré à 320 % délivre environ 0,94 newton de force de retenue par gramme de matière, contre 0,42 pour un film de 23 microns peu étiré : plus du double. Ce qui compte n’est pas l’épaisseur seule, mais la force obtenue par gramme réellement déposé sur la palette.
Cast et soufflé : deux procédés, deux comportements
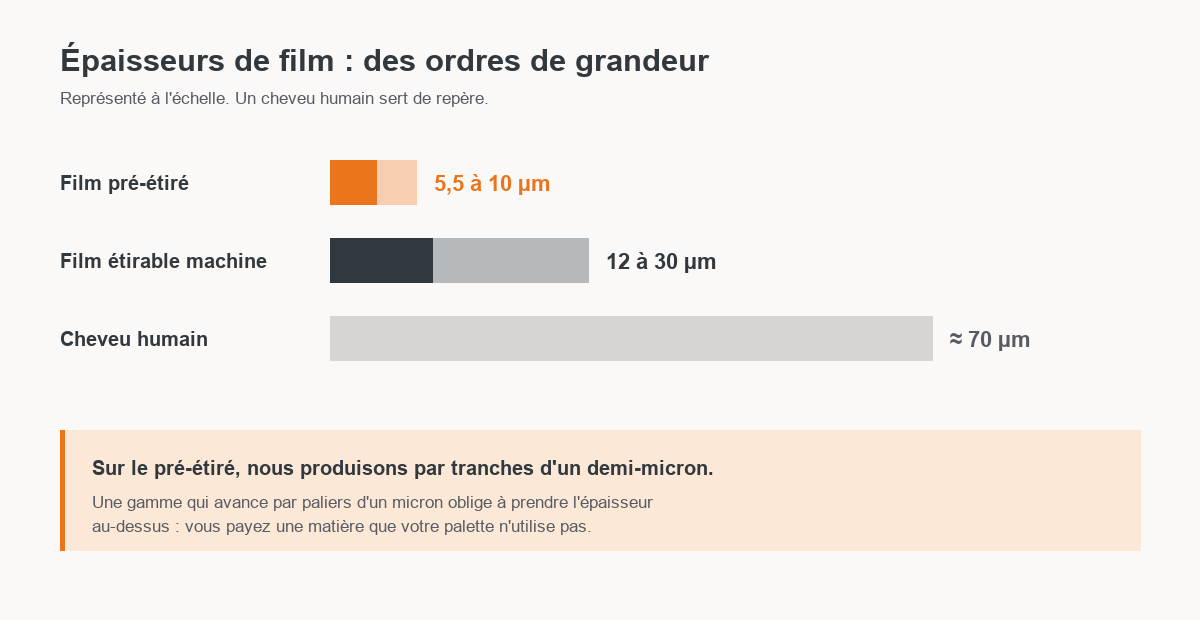
Nos films cast sont extrudés dans notre usine de Sainte-Sigolène. Le procédé cast donne un film très transparent – vos étiquettes et codes-barres restent lisibles à travers l’emballage -, une épaisseur régulière, un déroulage silencieux et une bonne adhérence entre couches.
Le film soufflé résiste mieux à la perforation et à la déchirure. Il garde son intégrité sur les charges à angles vifs, les palettes mal cerclées ou les produits qui dépassent. Il est en contrepartie moins transparent et plus bruyant au déroulage. Nous complétons notre gamme avec ce type de film pour les charges qui l’exigent.
Aucun des deux n’est meilleur en soi : le bon procédé dépend de ce que vous filmez.
Le film sans mandrin
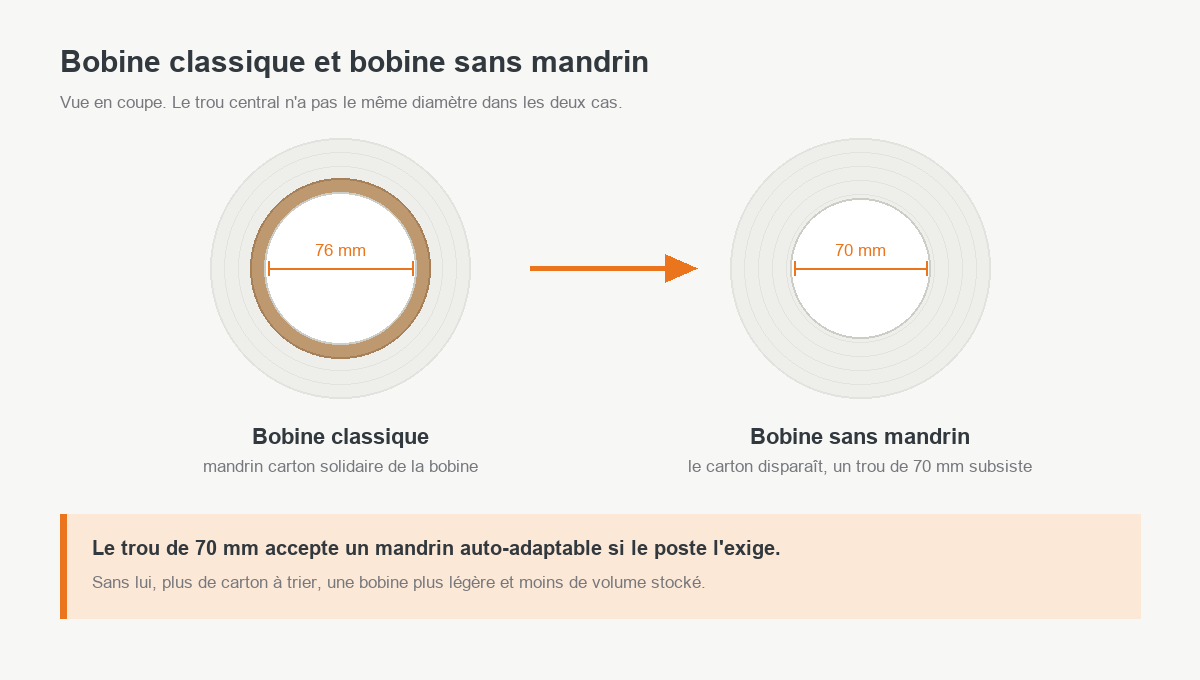
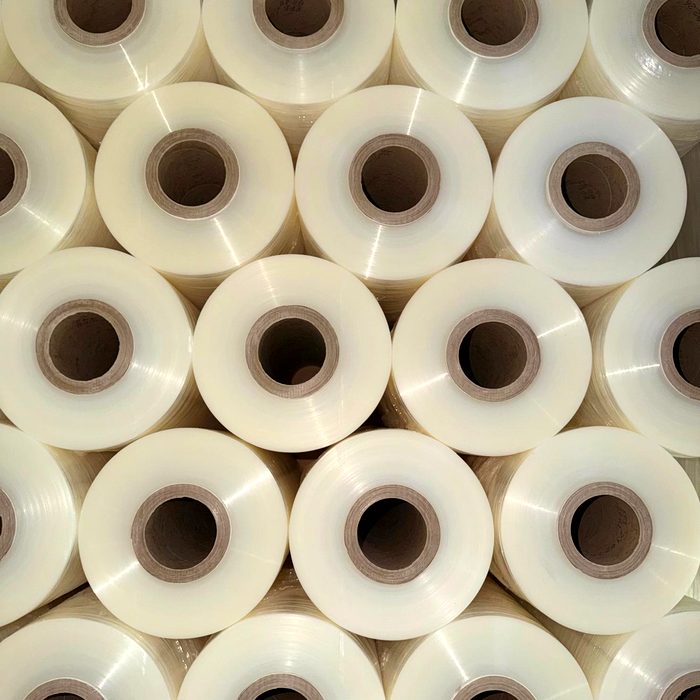
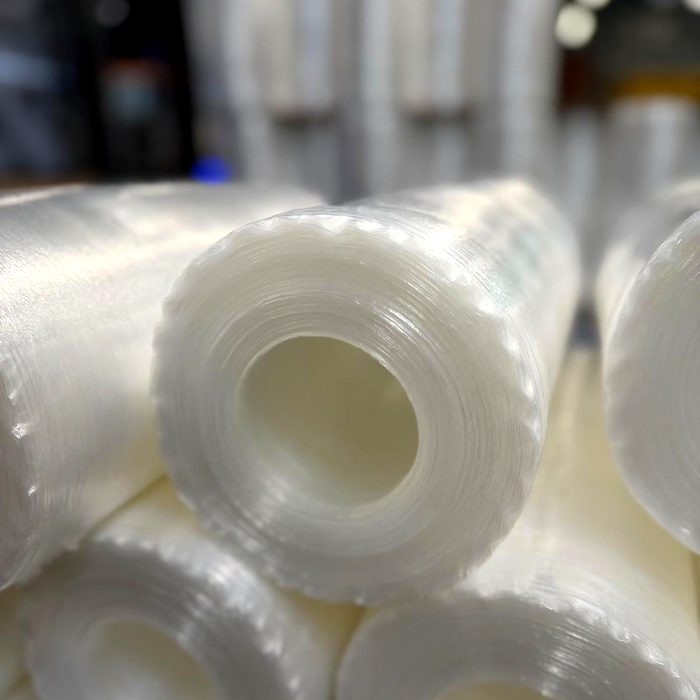
Nous proposons également une version sans mandrin : la bobine est constituée uniquement de film, sans tube carton central.
- Plus de déchets carton à collecter, trier et éliminer sur le poste.
- Une bobine plus légère à manipuler, ce qui compte sur un poste manuel où l’opérateur la porte à bout de bras toute la journée.
- Moins de volume stocké à quantité de film égale.
Elle existe aussi bien en pose manuelle, avec un dévidoir adapté, qu’en automatique sur les machines de petit format.
Ce que votre site impose au film
Un film performant en entrepôt tempéré peut décevoir ailleurs. Les contraintes que nous prenons en compte :
Le froid – en chambre froide ou en surgelé, un film qui durcit perd son élasticité et casse à la pose.
L’extérieur et les UV – stockage sur quai ou en zone découverte, exposition prolongée.
Les charges agressives – angles vifs, bois, pièces métalliques, produits débordants.
Le transport long – maritime, routes dégradées, ruptures de charge multiples, où la tenue doit durer des semaines.
Le contact alimentaire, lorsque le film touche directement le produit.